


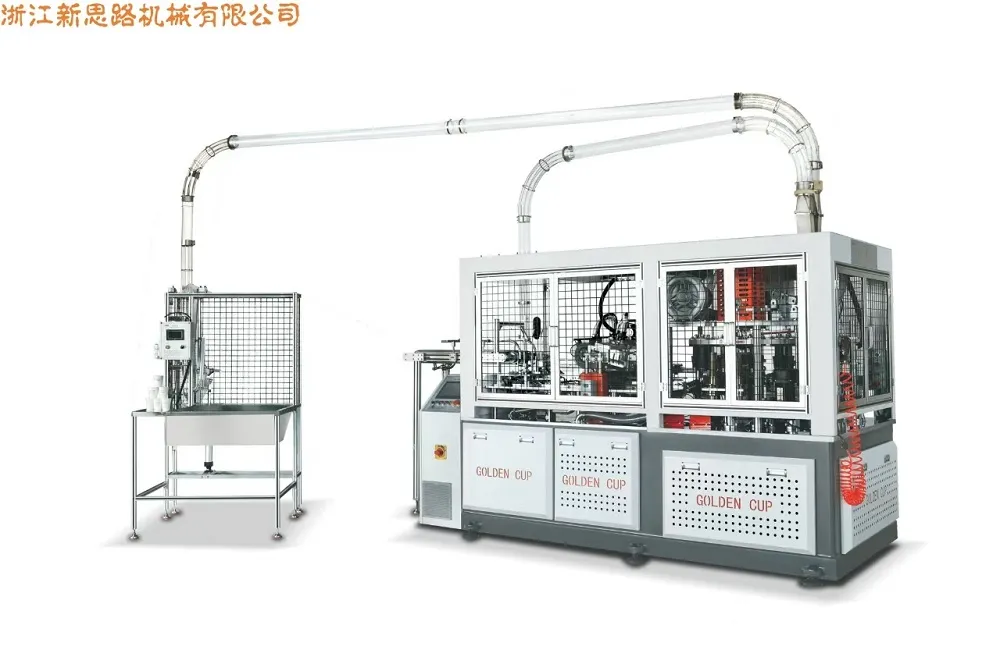
Переход к упаковке для предприятий общественного питания на основе волокон оказал беспрецедентное давление на производителей, требующих выпускать миски, которые являются структурно надежными, визуально единообразными и совместимыми с современными барьерными покрытиями.XSL-2000S/XSL-2000F Машина для производства салатников/Машина для производства квадратных бумажных мисокЭто сближение требований решается с помощью формовочной платформы двойной модели, которая отделяет производство круглых чаш от производства квадратных чаш, одновременно используя общие технологии передачи, управления и гигиены. В этой статье рассматривается техническая архитектура машины, совместимость материалов, логика обслуживания и пути интеграции, предлагая инженерам-технологам и специалистам по упаковочным стратегиям структурированный справочник для оценки того, соответствует ли платформа крупномасштабным, ориентированным на устойчивое развитие предприятиям общественного питания.
- Почему спрос на чаши из клетчатки меняет производственные приоритеты
- Логика двойной модели: формирование круглой или квадратной чаши
- Техническая архитектура и управление движением
- Гигиеническая инженерия и доступность обслуживания
- Совместимость материалов и барьерные характеристики
- Интеграция с системами рукавов и контроля
- Границы производительности и операционные реалии
- Часто задаваемые вопросы
1. Почему спрос на чаши из клетчатки меняет производственные приоритеты
Операторы общественного питания проводят структурные изменения в упаковке готовых блюд. Регулирующее давление на одноразовый пластик в сочетании с предпочтением потребителей к биоразлагаемым и перерабатываемым материалам ускорило замену формованных пластиковых мисок картонными альтернативами в салат-барах, облачных кухнях и сетях быстрого обслуживания. Форматы бумажных мисок в настоящее время составляют растущую долю упаковки пищевых продуктов на вынос, и прогнозируется, что мировой рынок бумажных мисок будет расширяться в среднем на 6,5% в год до начала 2030-х годов. Это расширение — не просто объемная история; это история о спецификациях, потому что чаши из волокна должны работать в условиях, с которыми пластик раньше справлялся без нареканий.
Салатницы накладывают определенный набор технических ограничений. Им требуется достаточная жесткость, чтобы противостоять деформации при наполнении плотными влажными ингредиентами. Им нужны барьерные слои, которые предотвращают миграцию влаги и появление пятен масла без ущерба для возможности вторичной переработки. Они должны эффективно размещаться в целях логистики и при этом четко отделяться при сборке на высокоскоростных линиях. И они все чаще используют фирменную графику, требующую точного формирования швов и повторяемости размеров. Для производственных коллективовXSL-2000S/XSL-2000F Машина для производства салатников/Машина для производства квадратных бумажных мисокПлатформа входит в этот ландшафт не как обычный чашеобразователь, а как система, ориентированная на чашу, с четко выраженными круглыми и квадратными конфигурациями.
2. Логика двойной модели: формирование круглой и квадратной чаши
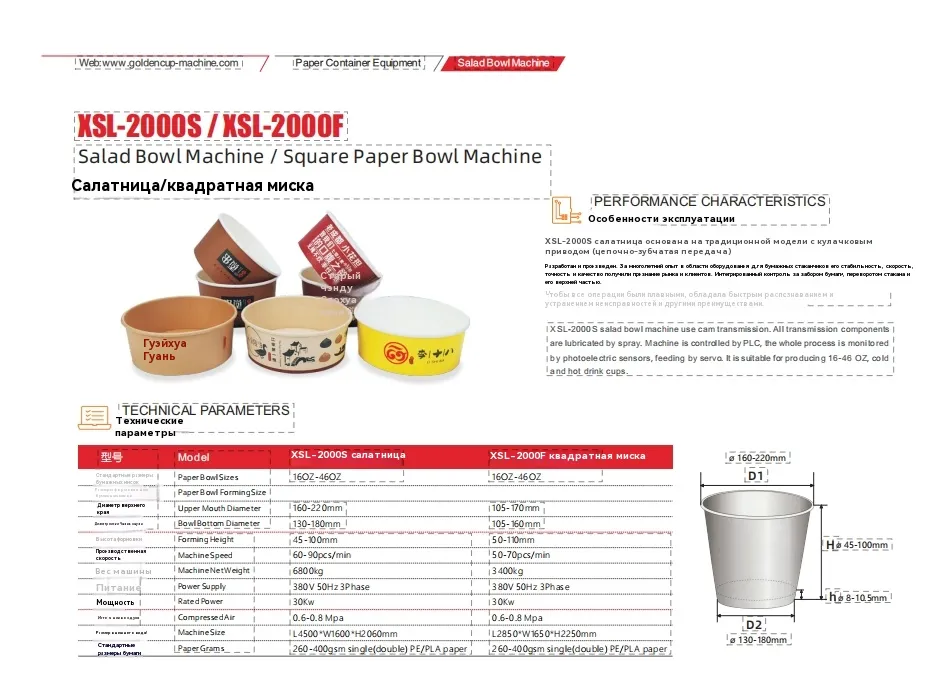
Платформа организована вокруг двух вариантов модели, которые имеют общую основу управления и передачи, но различаются по геометрии формирования. XSL-2000S сконфигурирован для круглых салатников и обеспечивает диапазон размеров формовки 160–220 мм в диаметре верхнего горловины и 130–180 мм в диаметре нижнего отверстия, с высотой формования 45–100 мм. XSL-2000F имеет форму квадратной чаши с диапазоном диаметров верхней горловины 105–170 мм, диаметром нижней части 105–130 мм и высотой формования 50–110 мм. Оба варианта рассчитаны на диапазон вместимости 16–46 унций, который доминирует в упаковке для салатов, зерновых и пищевых продуктов.
Этот подход двойной модели имеет значение, поскольку квадратные и круглые чаши не являются взаимозаменяемыми в последующих операциях. Квадратные форматы максимизируют объемную эффективность при транспортировке и выкладке на полках, а круглые форматы соответствуют традиционным складским запасам крышек и инструментам для круглого раскладывания. Производственный цех, обслуживающий нескольких клиентов или несколько программ меню, получает выгоду от одного семейства станков, которое можно настроить на любую геометрию без перестройки всей операционной логики вокруг незнакомой платформы.
Характеристики общей платформы
- Структурное разделение в стиле настольного компьютераизолирует формовочную форму от блока трансмиссии, сохраняя зону продукта отдельно от смазанных механических компонентов [ссылка: 1].
- Закрытая система передачирасположен под рамой стола, с автоматической смазкой и механизмом индексации бочкообразного типа для плавного перемещения индексации [ссылка: 2].
- Управление на базе ПЛКс фотоэлектрическим отслеживанием и сервоподачей поддерживает повторяемые циклы формования и уменьшает ручное вмешательство во время регулировки размера[ссылка:3].
3. Техническая архитектура и управление движением
Архитектура движения машины построена на трансмиссии с кулачковым приводом и продольным приводом вала. Кулачковая передача является осознанным выбором при формовании чаши, поскольку она обеспечивает механически синхронизированную последовательность подачи заготовки, предварительного формования, окончательного формования и выброса, не полагаясь исключительно на электронную синхронизацию для каждой оси. В результате получается механически определенный ритм, который, следовательно, менее чувствителен к незначительным колебаниям реакции сервопривода во время длительных производственных циклов.
Сервоподача управляет подачей бумажной заготовки, а фотоэлектрическое отслеживание контролирует регистрацию предварительно напечатанной бумаги. Эта комбинация особенно актуальна для чаш с фирменной графикой или барьерным покрытием, нанесенным в регистре. Когда напечатанный рисунок смещается, фотоэлектрическая система обнаруживает отклонение, и сервопривод корректирует положение заготовки перед формованием. Система управления объединяет эти функции в единый интерфейс ПЛК, позволяя операторам настраивать параметры формования и отслеживать неисправности с одной панели, а не координировать отдельные подсистемы.
Основные элементы движения и управления
- Кулачковая передача:механически синхронизированная последовательность формования с продольным приводом вала.
- Индексация ствольного типа:плавное и прочное прерывистое движение пресс-формы.
- Управление ПЛК:централизованное управление параметрами и диагностика неисправностей.
- Сервопитание:точное позиционирование бланка, особенно для зарегистрированной печати.
- Фотоэлектрическое отслеживание:постоянный регистрационный контроль в процессе производства.
4. Гигиеническая техника и доступность обслуживания.
При производстве упаковки, контактирующей с пищевыми продуктами, гигиена – это не финишная обработка в конце линии; это свойство геометрии машины. Структура платформы в стиле настольного компьютера обеспечивает физическое разделение между зоной формования и системой передачи. Бумажная пыль и остатки волокон, образующиеся во время формовки, остаются в зоне изделия, а смазанные кулачки, валы и индексирующие механизмы остаются закрытыми внизу. Такое разделение снижает риск миграции смазочного материала в поток продукта и упрощает очистку, поскольку операторы не перемещаются по открытым механическим соединениям.
Автоматическая смазка компонентов трансмиссии дополнительно облегчает планирование технического обслуживания. Вместо интервалов смазки вручную, которые зависят от дисциплины оператора, закрытая трансмиссия получает смазку через контролируемую систему. Для заводов, работающих в несколько смен, это уменьшает изменчивость, вызванную графиками ручного обслуживания, и сохраняет трансмиссию в более стабильном рабочем состоянии с течением времени.
Выбор конструкции, ориентированной на техническое обслуживание
- Доступность формы без демонтажа корпуса трансмиссии.
- Закрытые точки смазки уменьшают воздействие бумажной пыли и остатков волокон.
- Индексация ствола снижает ударную нагрузку по сравнению с некоторыми альтернативами прерывистого привода.
- Диагностика ПЛК сокращает время устранения неполадок, определяя места и условия неисправности.
5. Совместимость материалов и барьерные характеристики.
Машина принимает бумагу с одинарным или двойным полиэтиленовым покрытием, а также бумагу с покрытием PLA в диапазоне 260–400 GSM для обоих вариантов модели. Это окно материалов важно, поскольку оно охватывает практический диапазон применения чаш. Более легкие ложки в нижней части диапазона подходят для сухого или минимально влажного содержимого, в то время как более тяжелые ложки и покрытия из двойного полиэтилена или PLA подходят для салатов с заправками, зерновых мисок с соусами и форматов охлажденных блюд, которые оказывают постоянное давление влаги на шов и радиус дна.
Бумага с PLA-покрытием становится все более актуальной, поскольку бренды ищут биоразлагаемые барьерные решения, соответствующие потокам рекуперации волокон. Параметры формования машины можно отрегулировать с учетом немного других характеристик скольжения и термореакции PLA по сравнению с полиэтиленом. Производители, оценивающие переход от PE к PLA, должны проверить температуру формования, время выдержки и давление шва на конкретной бумаге, которую они собираются использовать, поскольку химия покрытия различается у разных поставщиков, а ПЛК машины позволяет хранить рецепты для повторяющихся переналадок.
| Спецификация | XSL-2000S (круглая салатница) | XSL-2000F (квадратная бумажная миска) |
|---|---|---|
| Размеры бумажных мисок | 16 унций – 46 унций | 16 унций – 46 унций |
| Диаметр верхнего рта | 160 – 220 мм | 105 – 170 мм |
| Нижний диаметр | 130 – 180 мм | 105 – 130 мм |
| Высота формования | 45 – 100 мм | 50 – 110 мм |
| Скорость машины | 60 – 90 шт/мин | 50 – 70 шт/мин |
| Вес нетто машины | 680 кг | 3400 кг |
| Источник питания | 380 В, 50 Гц, 3-фазный | 380 В, 50 Гц, 3-фазный |
| Номинальная мощность | 30 кВт | 30 кВт |
| Сжатый воздух | 0,6 – 0,8 МПа | 0,6 – 0,8 МПа |
| Размер машины | Д4500 × Ш1600 × В2060 мм | Д2850 × Ш1650 × В2250 мм |
| Бумажные граммы | 260–400 GSM (одинарный/двойной PE/PLA) | 260–400 GSM (одинарный/двойной PE/PLA) |
6. Интеграция с системами рукавов и контроля.
Машина для формования чаш редко работает изолированно на зрелом производственном предприятии. Платформа поддерживает подключение к аппликатору рукавов XSL-1500TW, что позволяет производить чаши с двойными или волнистыми стенками[ссылка:4]. Конструкция с двойными стенками улучшает изоляцию и жесткость конструкции, а волнистая геометрия стенок обеспечивает как тепловые характеристики, так и характерную тактильную поверхность, которую бренды используют для премиального позиционирования. Возможность добавления аппликатора рукава на выходе означает, что одна и та же формовочная платформа может обслуживать как одностенные, так и двустенные линии продукции без дублирования базового формовочного актива.
Дополнительный визуальный контроль также может быть интегрирован для автоматического определения качества [ссылка: 5]. Визуальный осмотр особенно ценен для чаш с напечатанной графикой или критическими допусками по размерам, поскольку он может выявить перекосы швов, пропуски покрытия или отклонения размеров до того, как готовые чаши попадут в упаковку. Для предприятий, снабжающих сети общественного питания строгими спецификациями упаковки, этот уровень контроля обеспечивает документированную запись качества, а не полагаться исключительно на периодический отбор проб вручную.
Пути совместимости последующих версий
- Аппликатор рукава XSL-1500TW:осуществляет переход от одностенной формовки к производству двойной или волнистой стенки.
- Модуль визуального контроля:автоматическое обнаружение отклонений размеров и печати.
- Определение и подсчет интерфейсов:совместим со стандартным погрузочно-разгрузочным оборудованием.
- Хранение рецептов ПЛК:поддерживает быстрое переключение между размерами чаши и спецификациями материала.
7. Границы производительности и операционные реалии
Опубликованные данные о скорости XSL-2000S указывают на диапазон скорости машины 60–90 штук в минуту, а в маркетинговых материалах упоминается до 120 контейнеров в минуту при определенных условиях[ссылка:6][ссылка:7]. Это различие имеет значение для планирования производства. Более высокое значение может отражать оптимизированный материал, идеальные условия формования или конкретную конфигурацию, тогда как диапазон 60–90 шт./мин представляет собой практический рабочий диапазон. Инженеры, оценивающие платформу, должны рассматривать нижний и средний диапазон как реалистичную основу для планирования и проверять фактическую производительность с учетом конкретной бумаги, геометрии чаши и типа покрытия.
Квадратная конфигурация XSL-2000F имеет отдельный диапазон скоростей 50–70 шт./мин. Квадратная формовка накладывает дополнительные геометрические ограничения по сравнению с круглой формовкой, поскольку угловые радиусы и плоские боковые стенки требуют другого контроля потока материала и контроля шва. Более тяжелый собственный вес машины — 3400 кг для варианта F по сравнению с 680 кг для варианта S — отражает более прочную формующую конструкцию, необходимую для квадратной геометрии чаши. Эти различия не являются недостатками; это инженерные компромиссы, которые производственные группы должны сопоставить с фактическим ассортиментом продуктов, прежде чем переходить к конфигурации.
Контрольный список оперативной оценки
- Проверка материала:убедитесь, что выбранная бумага и покрытие соответствуют диапазону 260–400 GSM и окну совместимости с одинарным/двойным полиэтиленом или PLA.
- Смена инструмента:планируйте смену форм и формовочных инструментов при переключении между размерами чаши или между круглыми и квадратными моделями.
- Стабильность подачи воздуха:поддерживайте давление сжатого воздуха 0,6–0,8 МПа для обеспечения равномерного формования и выталкивания.
- Энергетическая инфраструктура:проверьте трехфазное питание 380 В, 50 Гц и номинальную мощность 30 кВт.
- Нисходящая синхронизация:убедитесь, что модули нанесения гильз и проверки рассчитаны на фактическую производительность, а не на теоретический максимум.
8. Часто задаваемые вопросы
В чем основная разница между XSL-2000S и XSL-2000F?
Может ли машина работать с бумагой с PLA-покрытием без замены оборудования?
Как машина поддерживает производство чаш с двойными стенками?
Какие требования к техническому обслуживанию должны учитывать операторы?
Возможен ли визуальный осмотр для контроля качества печатной чаши?
Заключение: платформа, построенная с учетом реалий производства чаш из волокна
Переход от пластиковой к волокнистой упаковке для предприятий общественного питания — это не просто замена материала. Для этого требуются формовочные платформы, способные обрабатывать бумагу с барьерным покрытием, поддерживать размерную дисциплину при больших тиражах и интегрироваться с последующими рукавами и контролем, не создавая новых узких мест.XSL-2000S/XSL-2000F Машина для производства салатников/Машина для производства квадратных бумажных мисокреагирует на эти реалии посредством двойной модели архитектуры, которая разделяет логику управления, гигиеническое разделение и совместимость материалов для круглых и квадратных форматов чаш. Для производственных сред, где гибкость геометрии чаши так же важна, как и скорость обработки, платформа обеспечивает структурно последовательную отправную точку, а не одноцелевой формовщик стаканов, адаптированный для другой работы.
Производители, оценивающие эту платформу, должны начать с четкой карты ассортимента своей продукции, спецификаций материалов и последующего оборудования. Рецепты ПЛК машины, модульные рукава и возможности проверки, а также разделение зоны продукта от зоны передачи — все это поддерживает поэтапный путь внедрения. Поскольку салатники на основе волокон продолжают вытеснять пластик в сфере общественного питания и розничной торговли, ценность системы формования, которая может развиваться с изменением формата и усовершенствованием покрытия, будет оставаться центральной в производственной стратегии.
Для команд инженеров, стремящихся согласовать возможности формования с целями устойчивого развития и спецификациями предприятий общественного питания при больших объемах, следующим шагом является прямой технический разговор.Золотой Кубокподдерживает инженерные ресурсы для поддержки испытаний материалов, настройки инструментов и планирования интеграции как для вариантов XSL-2000S, так и для XSL-2000F. Независимо от того, требуется ли пропускная способность круглой чаши, объемная эффективность квадратной чаши или комбинированная линия с рукавами и визуальным контролем, архитектура платформы предназначена для настройки, а не для перестройки.
Связаться с намичтобы обсудить ваши требования к формованию чаши и запросить рассмотрение индивидуальной конфигурации.
Связаться с нами


